
发表时间: 2026-09-14 17:47:41
作者: 炼化及石化下游产业网
浏览: 37
01蒸汽裂解制乙烯工艺流程
蒸汽裂解制乙烯工艺流程主要包括原料供给和预热单元、高温裂解单元、急冷单元、裂解气压缩单元、冷分离单元、热分离单元、乙烯制冷单元及丙烯制冷单元。简要工艺流程图见图1。
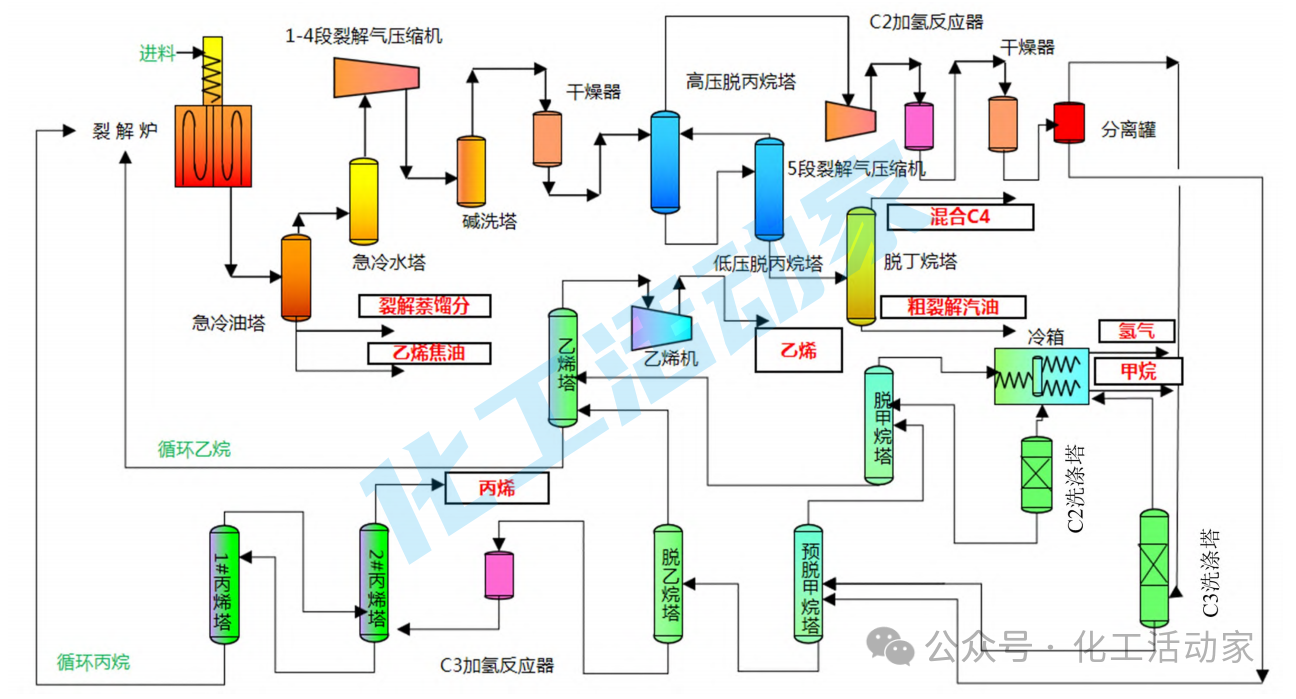
图1 蒸汽裂解制乙烯裂解基本工艺流程图
其中原料供给和预热单元、高温裂解单元及急冷单元均在裂解炉中相继完成,裂解炉是蒸汽裂解工艺的关键核心设备,分为对流段和辐射段,蒸汽裂解在裂解炉内大致流程为:原料(以石脑油为例)经预热器升温至140℃后进入对流段,与稀释蒸汽加热至横跨温度590~640℃;接着该原料经横跨段进入裂解炉的辐射段,经高温烟气辐射或火焰传热达到800~900℃发生裂解反应,生成含氢气、甲烷、乙烯、丙烯、丁二烯等小分子烃的裂解气,该裂解气从炉管出口经急冷锅炉急速降温至400~500℃,终止二次反应的发生;接着降温后的急冷气再经冷却器进一步降温至200~300℃后进入压缩、预分馏及制冷单元。
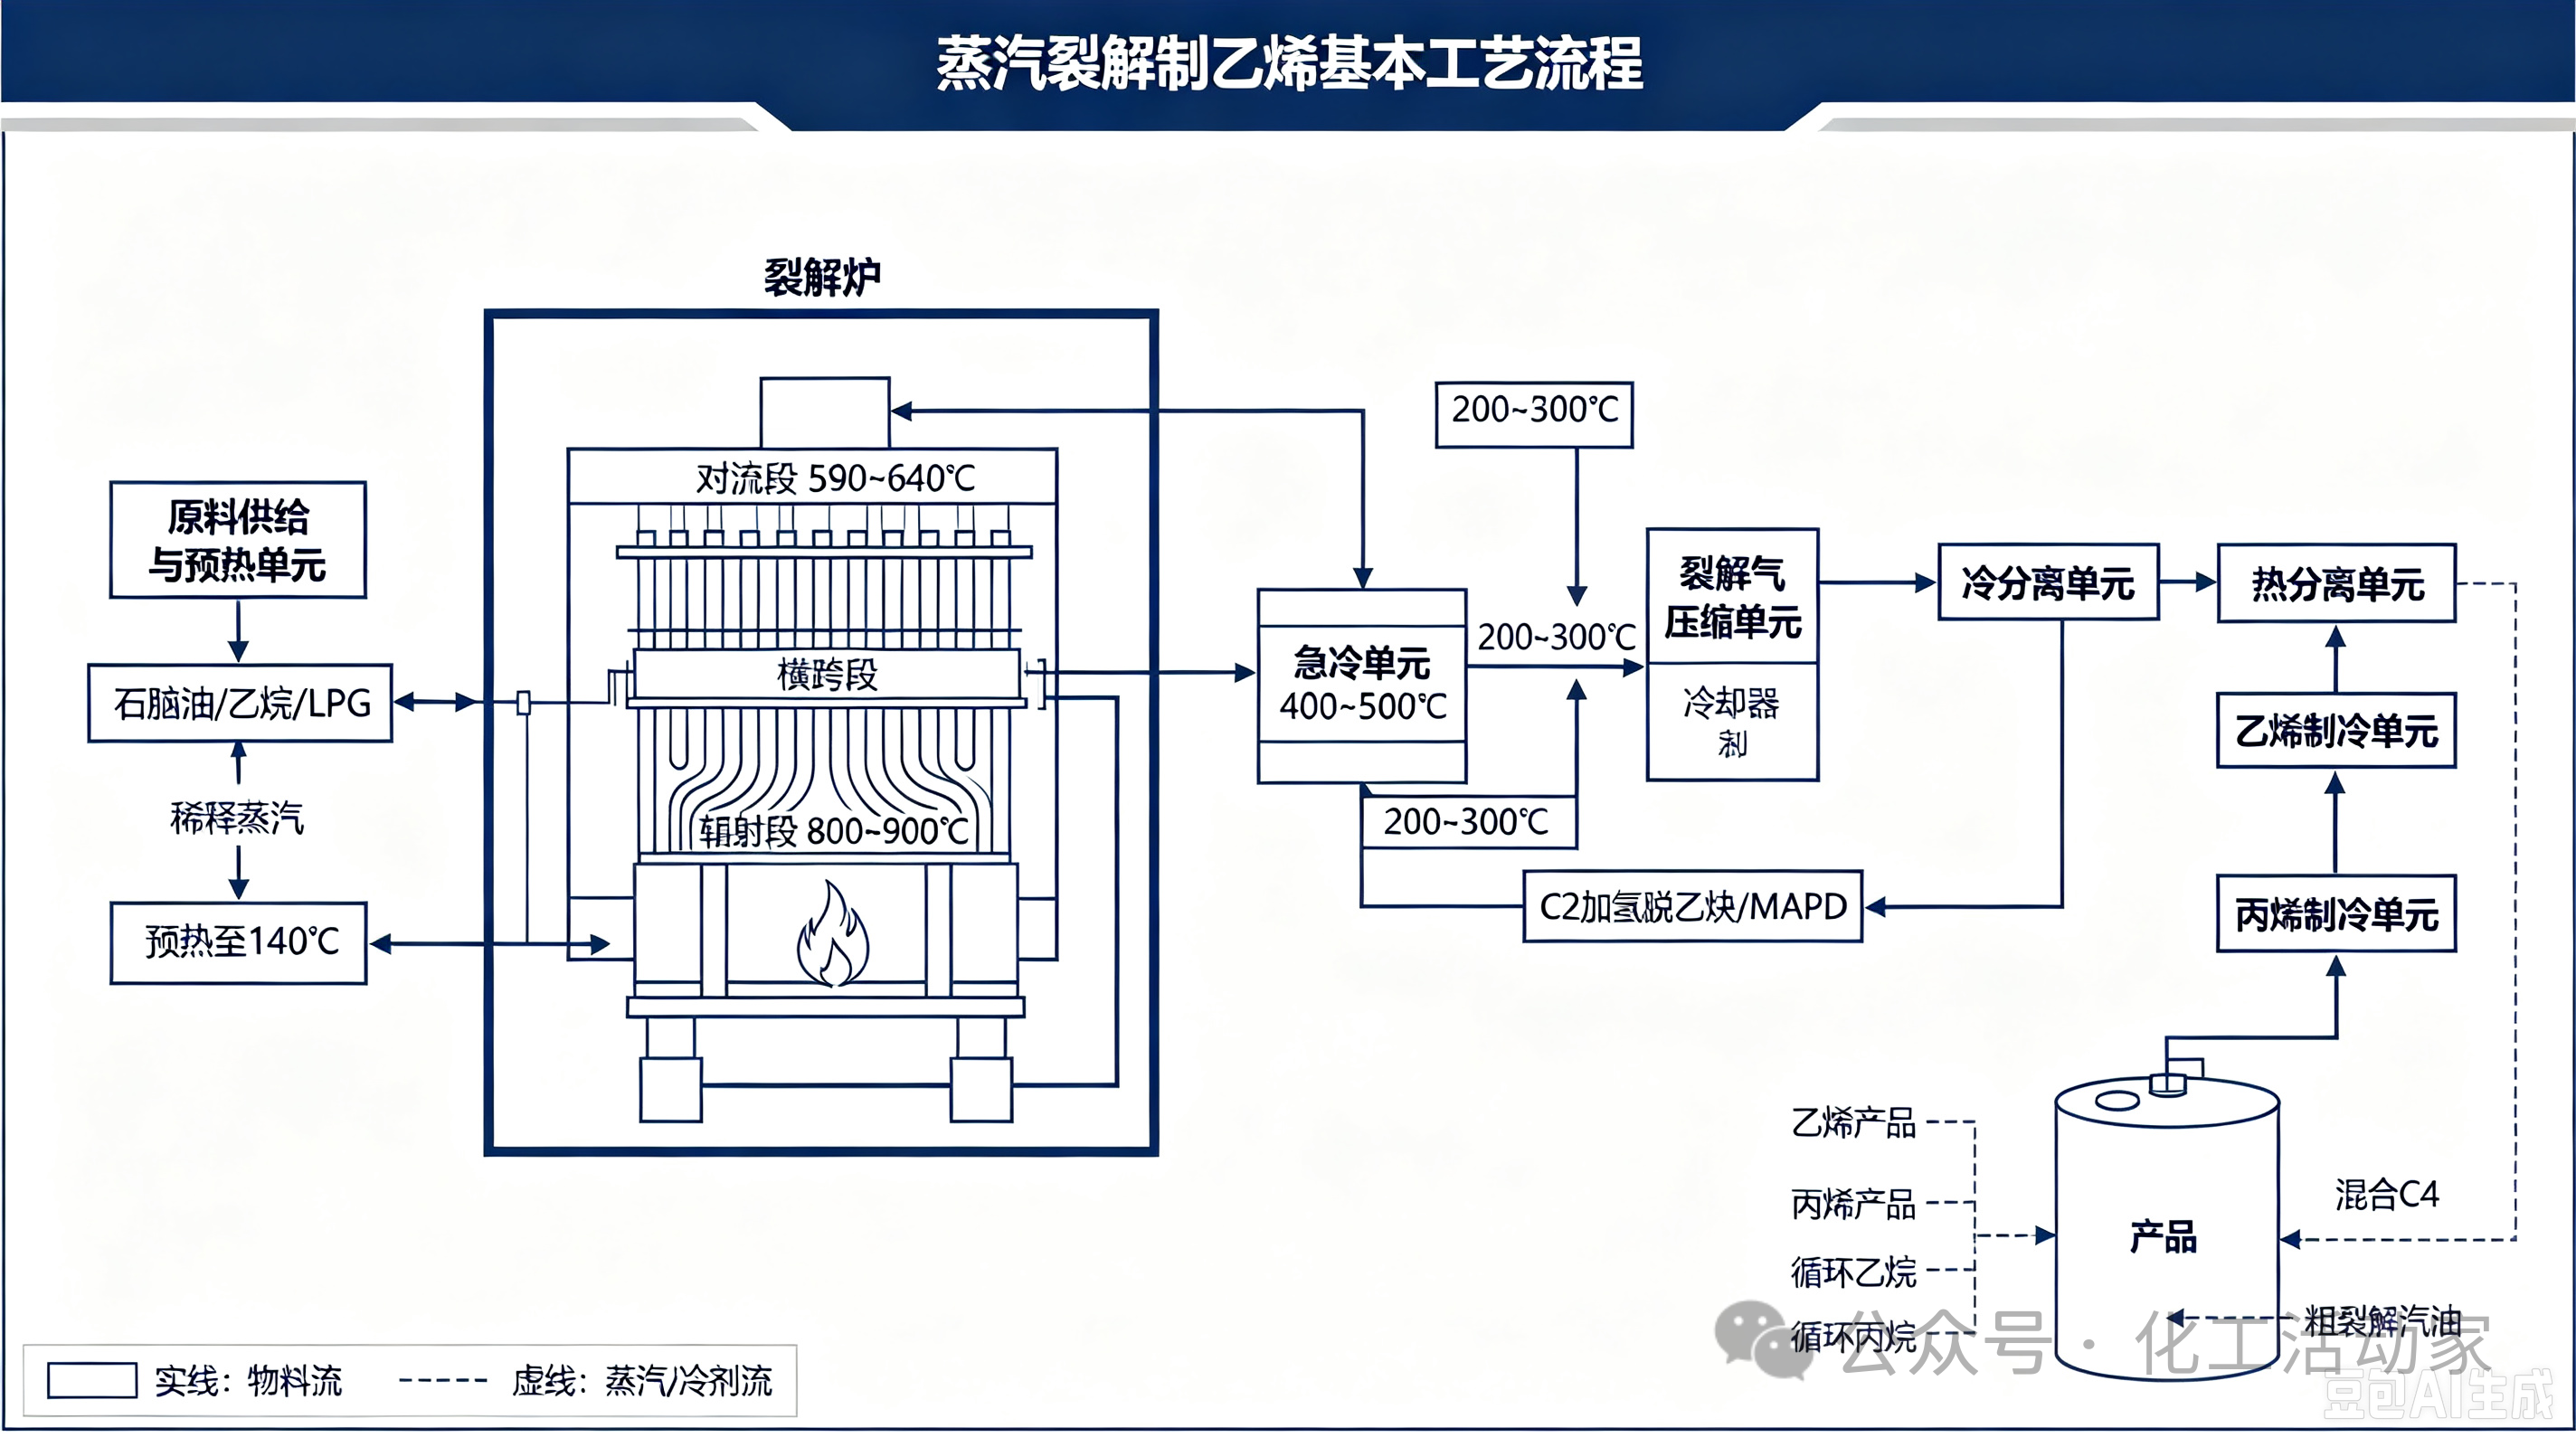
从上述急冷单元出来的裂解气进入压缩系统,通过裂解气压缩机将压力提高到轻组分分离所需压力,以进行C3和C4的切割分离,再经C2加氢技术来脱除乙炔及部分MAPD(甲基乙炔和丙二烯);而分离出乙炔、MAPD、C3及C4后的裂解气再进入冷分离单元,分离出氢气、甲烷及甲烷氢,并通过冷箱回收相应的冷量,且经过该冷分离可大致分离出乙烯产品及循环乙烷;分离出乙烯产品及循环乙烷后的裂解气再进行热分离,通过C3加氢除去C3组分中的MAPD,再进一步分离出丙烯产品、循环丙烷、混合C4和粗裂解汽油。最后对分离出的乙烯和丙烯产品进行制冷操作:通过向乙烯产品系统内提供-62、-80、-101℃等不同温度下的冷剂,以制备出不同温度等级下的乙烯产品,运往下游装置或暂存在低温罐中再进行外送;同理,丙烯制冷,通过向丙烯产品中提供25、-1、-21、-40℃不同等级的冷剂,从而制备出相应的符合冷级要求的丙烯产品,运往下游聚丙烯装置或以产品形式进行外输。
02蒸汽裂解制乙烯国内外技术进展
蒸汽裂解制乙烯技术诞生于20世纪初期,此时裂解原料主要以乙烷和丙烷为主,随着乙烯需求量的增加,仅以乙烷和丙烷为裂解原料,远不能满足市场对乙烯的需求。因此,在20世纪60年代初,裂解原料除使用轻质烷烃外,开始向重质化发展,逐步发展成大量使用石脑油,70年代又将裂解原料扩大到煤油、轻柴油及重柴油,90年代后又扩展到加氢尾油。20世纪60年代初,根据当时的技术基础,研究者研究和实践出一些生产乙烯的方法,主要有蓄热炉裂解、流动床裂解及高温水蒸气裂解等。
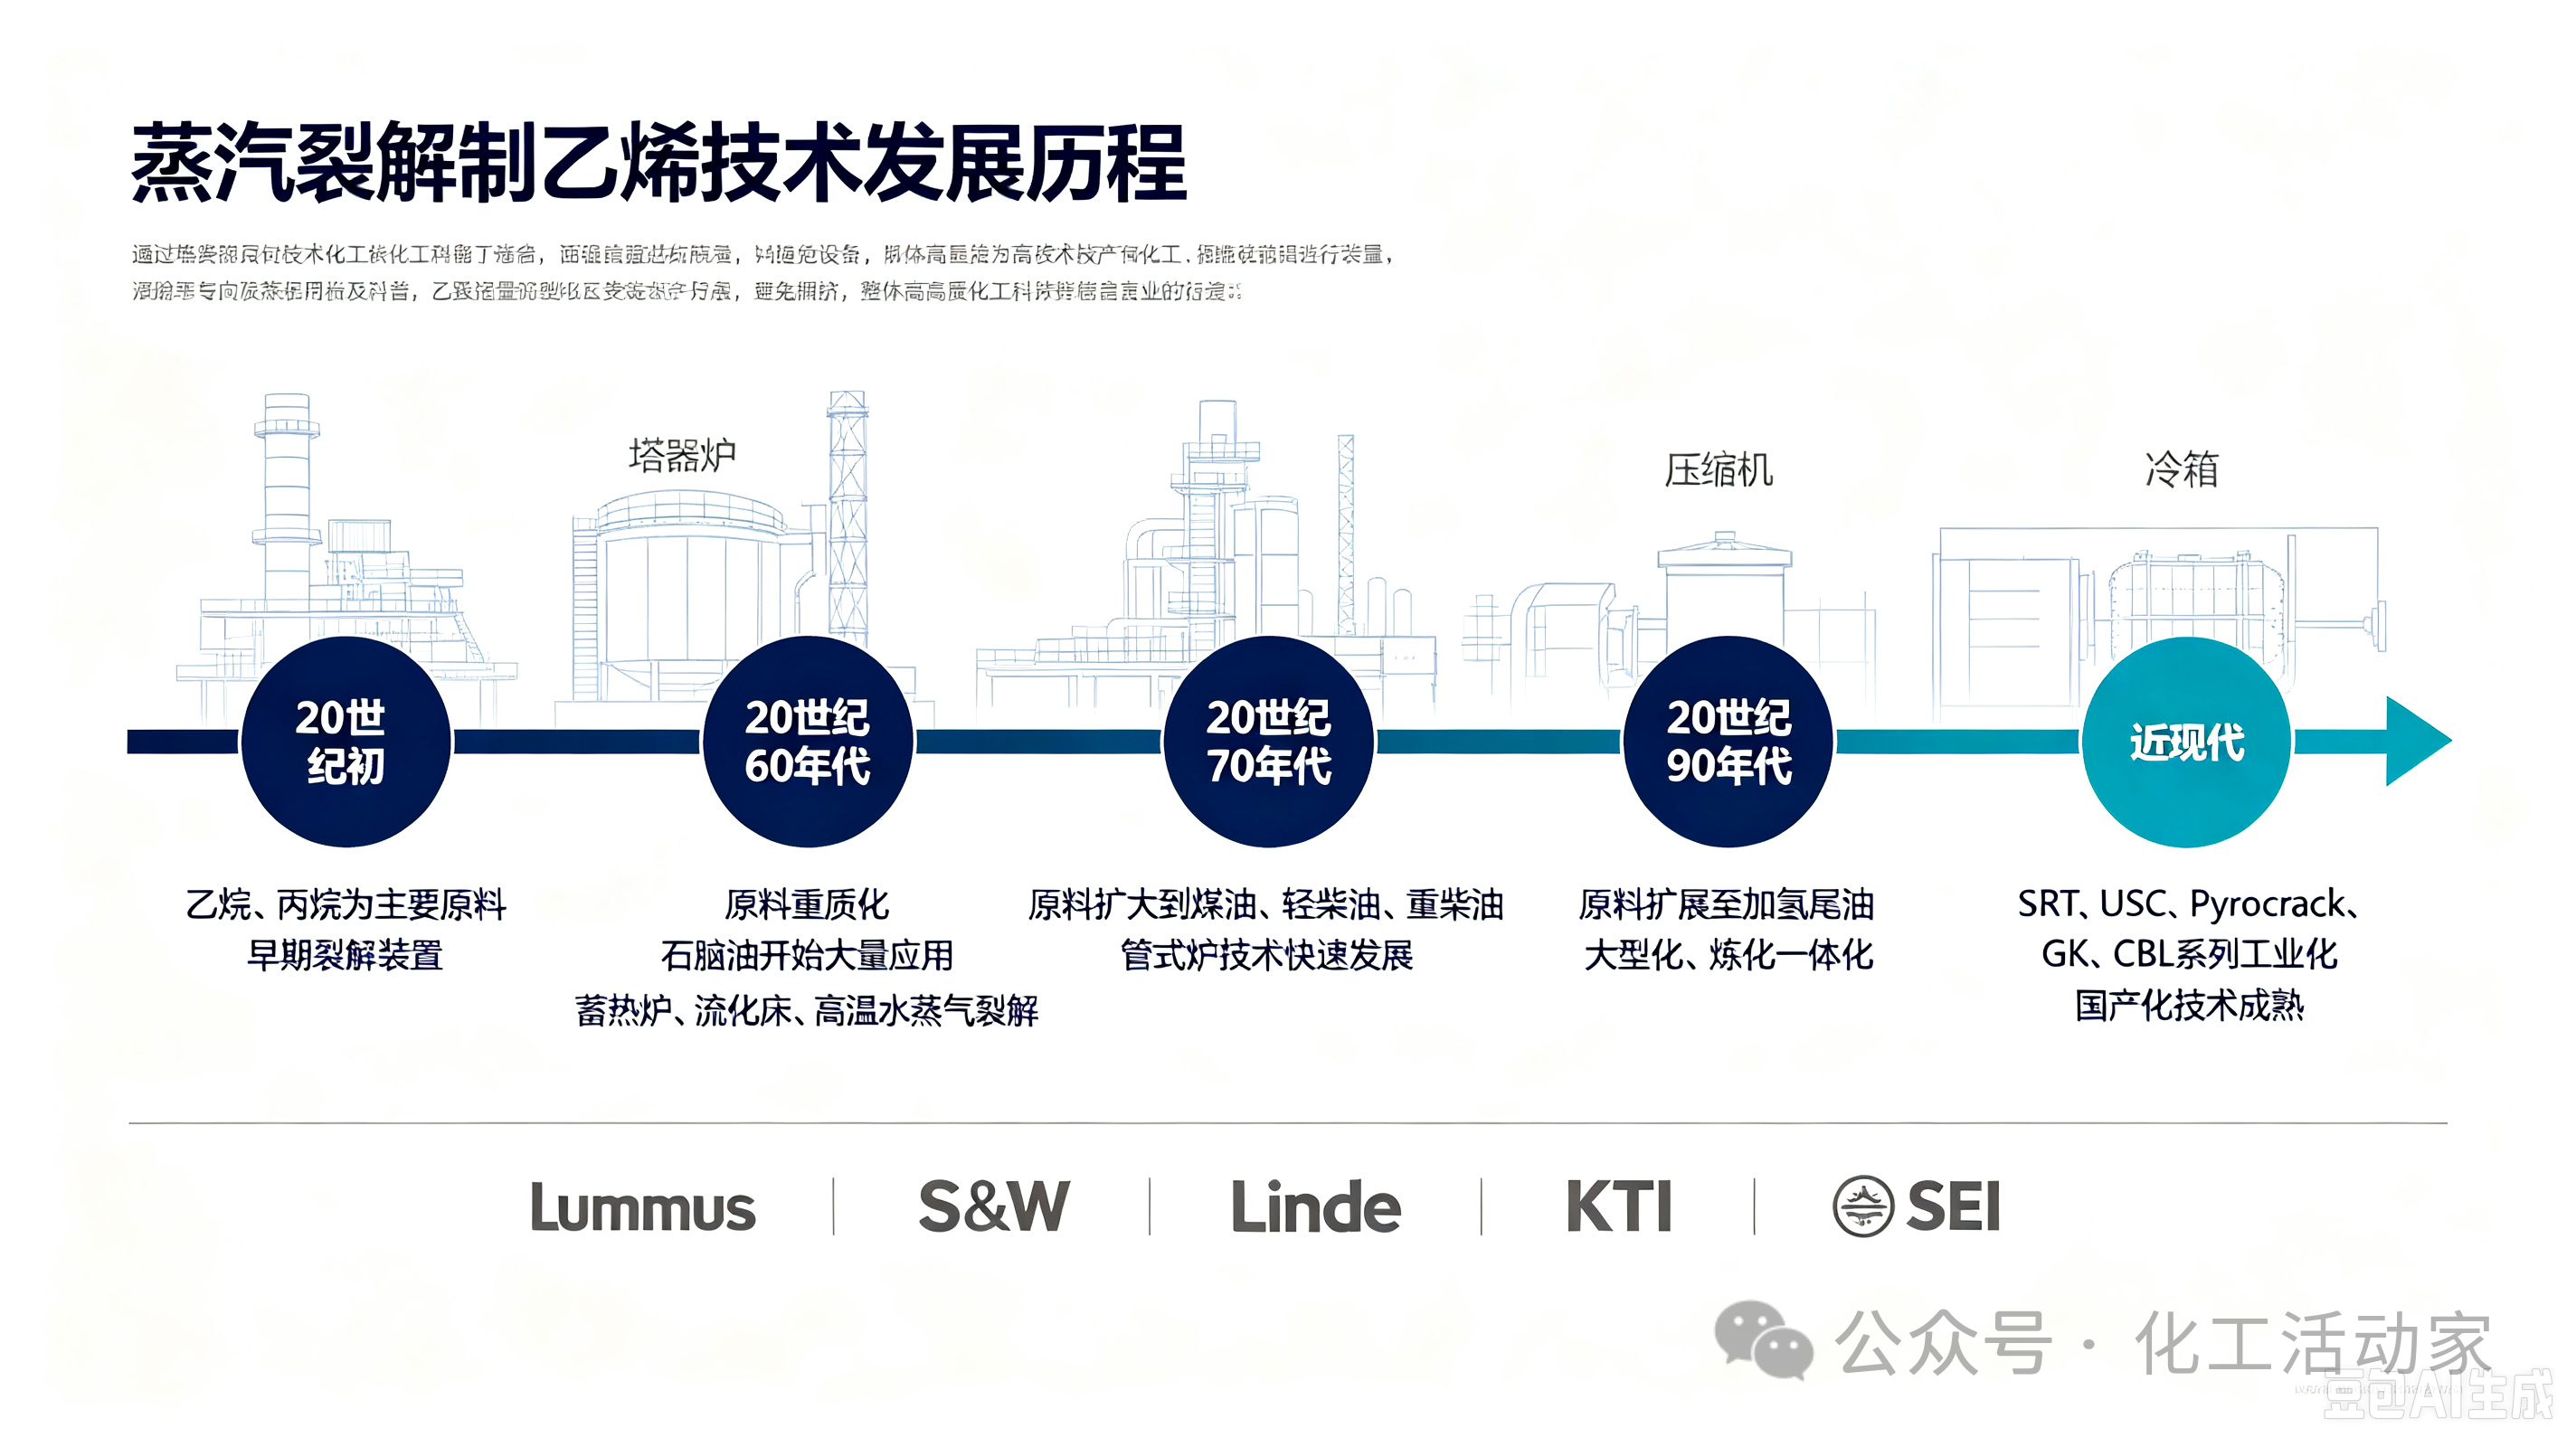
随着裂解技术的发展,上述裂解技术由于存在能耗高、乙烯收率低及不环保等缺点,目前均已被淘汰,这些裂解技术虽有不足之处,但仍具有一定的参考价值。因此,国内外公司纷纷在上述裂解技术的基础上,开始了不同管式炉蒸汽裂解技术的研究,使得蒸汽裂解制乙烯装置已由最初的加热器装置发展到现在的炼化一体化大型化乙烯生产装置。目前主要代表性技术有美国Lummus(鲁姆斯)公司、美国S&W(斯通-韦伯斯特)公司、德国Linde(林德)公司、荷兰KTI(动力技术国际)公司和中国SEI(石化工程建设)公司等开发的工艺,裂解原料主要有乙烷、液化气、石脑油、轻柴及瓦斯油等,其不同蒸汽裂解制乙烯技术特点见表1。
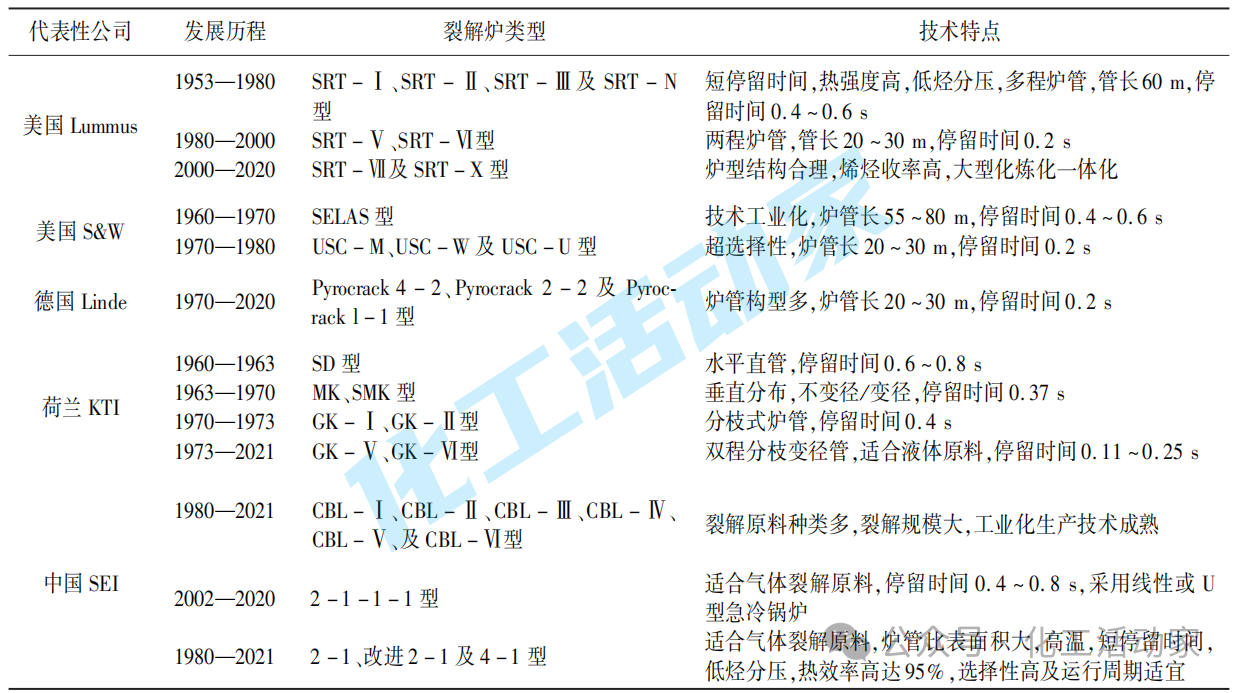
表1 蒸汽裂解制乙烯关键技术发展历程
03蒸汽裂解制乙烯主要工艺及对比
在对上述公司开发的几种蒸汽裂解制乙烯所使用的裂解炉类型及相应工艺特点简要论述的基础上,将对其各自公司最具代表性的工艺技术进行详细概述与对比分析。
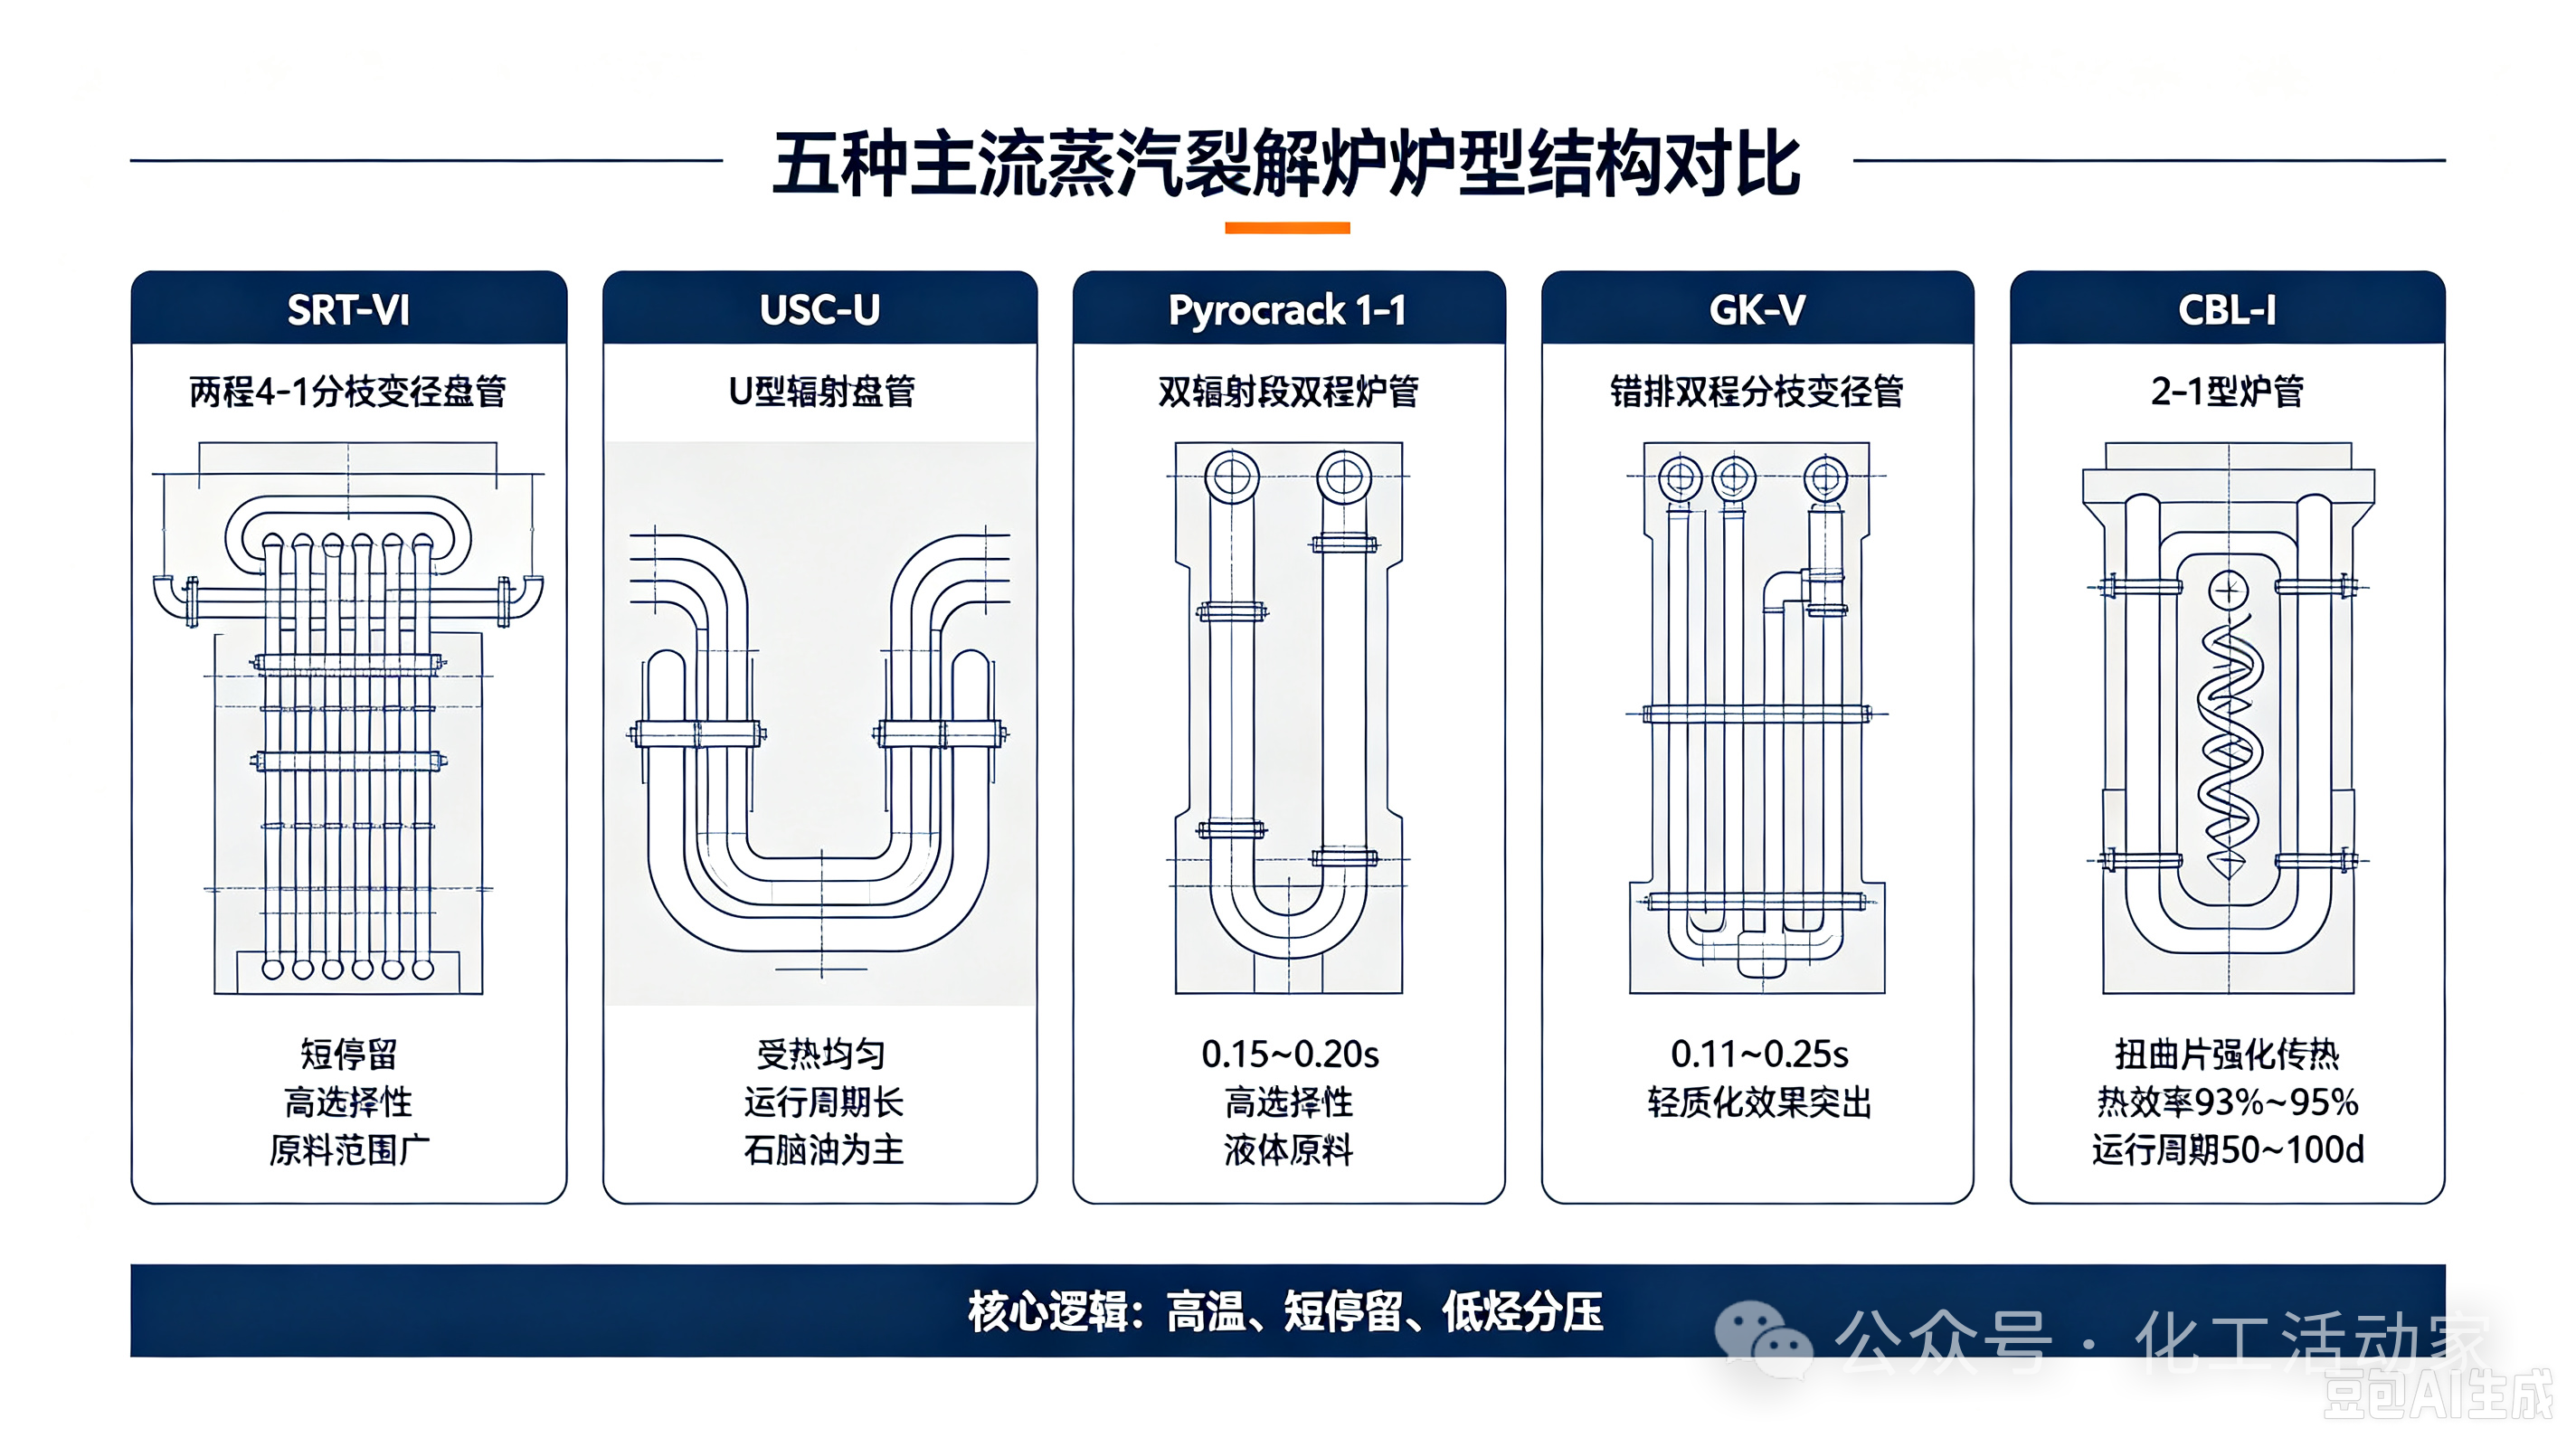
1、SRT-VI蒸汽裂解制乙烯工艺
美国Lummus公司开发建设的SRT型裂解炉,具有物料在辐射段停留时间短、裂解温度高、烃分压低及选择性高等特点。随着裂解技术的不断发展,SRT型裂解炉已从SRT-I型发展到SRT-VII型,在这些工艺中,SRT-VI裂解技术因其较高的乙烯收率而成为大多企业的优选工艺。
SRT-VI蒸汽裂解工艺是Lummus公司于1994—1999年开发的新型裂解技术,裂解原料包括气相循环乙烷、丙烷、LPG及液相石脑油、轻柴油、加氢尾油等。SRT-VI型裂解炉的辐射段采用两程4-1型分枝变径盘管炉管构型,入口段采用多根并联的小口径炉管,提高了入口段炉管单位体积的热强度,加快了入口段物料的升温速度。在使沿管的热负荷分配更加合理的同时,缩短了物料在管内的停留时间,降低了管内压降,并提高了反应选择性。而对流段的排布根据原料种类轻重的不同分别采用不设和设稀释蒸汽过热段,提高了能量利用率,并节省了设备投资费用。其次,SRT-VI型裂解炉采用一级急冷形式,并用工业燃料气作为燃料,所用急冷锅炉分浴缸式急冷锅炉和传统型急冷锅炉两种,且采用浴缸式急冷锅炉时的乙烯收率会相对提高0.05~0.1个百分点。此外,供热方式采用全部底部烧嘴供热,进一步降低了投资,减少了维修工作量,且有利于膛温度的稳定控制。
2、USC-U蒸汽裂解制乙烯工艺
美国S&W公司在20世纪60年代开发的USC蒸汽裂解制乙烯技术,采用超选择性裂解炉,裂解原料广泛,可以裂解从循环乙烷、丙烷到加氢尾油等多种原料,且较其他常规裂解技术相比,具有副产物少、乙烯收率高的优点。此外,随着裂解技术的不断发展,USC型裂解炉生产能力也在不断提高,已从起初的3万~4万t/a扩大到如今的15万~23.5万t/a,未来将继续发展至23.5万~35万t/a生产规模。
随着裂解原料、生产能力的不同,USC型裂解炉辐射盘管的结构参数有所变化,为提高裂解选择性,S&W公司在1980年左右开发了在辐射段采用U型辐射盘管的USC-U型裂解炉技术。USC-U型裂解炉采用对称的连接结构,使得各组炉管的换热管长相同,受热均匀,保证了各组物料的停留时间和运行周期相近,进而有效延长了整台裂解炉的运行周期。此外,USC-U型裂解炉的炉墙材质采用轻质耐火砖和陶质纤维,使其具有较好的耐高温性、热导率以及热稳定性;而炉内结构采用单排管双辐射室配置一个对流段,U型炉管为大弯管柔性连接(不易弯曲),使得单台裂解炉盘管数高达192组,单台裂解炉乙烯产量为15万~20万t/a,裂解炉热效率为92.5%~93%(以石脑油为裂解原料)。
3、Pyrocrack 1-1蒸汽裂解制乙烯工艺
德国Linde公司从20世纪60年代开发的具有双辐射段、单对流段结构的Pyrocrack型裂解炉,根据辐射段炉管构型,可分为Pyrocrack 4-2型、Pyrocrack 2-2型及Pyrocrack 1-1型三种,Pyrocrack 4-2型和Pyrocrack 2-2型常用于气体原料裂解,而Pyrocrack 1-1型则常用于液体原料的裂解反应中。在实际生产中,大多裂解制乙烯的原料以液体原料居多,也即意味着Pyrocrack 1-1型裂解炉在乙烯工业生产中较为常见。
Pyrocrack 1-1型裂解炉采用双辐射段的双程炉管构型,第一程和第二程炉管分别由2根和1根炉管构成,相应直径分别为43mm和62mm,且总炉管组数有96组。其次,由于其管长为17~19m,较另两种构型的炉管短19~38m,使得裂解原料在炉管内的停留时间由0.5s缩短至0.2s以内,同时也提高了裂解选择性。此外,Pyrocrack 1-1型裂解炉对流段稀释蒸汽注入方式根据所裂解的液体原料的轻重,分为一次和二次注入方式,其中二次注入方式能够较好地避免物料在对流段结焦,更有利于裂解反应的进行;供热形式则采用侧壁和底部联合供热方式(供热负荷为152MW),给裂解原料提供了较为均匀的供热曲线,也更有益于各种物料在相近的裂解操作条件下运行。
4、GK-V蒸汽裂解制乙烯工艺
荷兰KTI公司在1973年开发出GK系列裂解炉后,随着裂解技术的进展,GK型裂解炉已从GK-I发展至GK-VI型,辐射段炉管管程数的减少及炉管长度的缩短,使物料在管内的停留时间由0.4s缩短到0.2s以内,其中该系列中的GK-V型裂解炉在乙烯工业化生产中的应用较为广泛。
GK-V蒸汽裂解工艺是KTI公司在20世纪90年代开发的技术,可适应石脑油和轻柴油裂解原料,并可进行馏分油和循环乙烷的共裂解。该裂解炉一般采用单辐射段、单对流段结构:辐射段采用错排双程分枝变径管,且具有共4组盘管,每组有4根盘管,每根盘管为双程分枝变径管,其第一程炉管为2根并列的小管管径(内径59mm、壁厚6.5mm、管长为11.255m),第二程为单根大管径管(内径83mm、壁厚7.5mm、管长12.909m),其管长较其他型裂解炉有所缩短,使得物料停留时间缩短至0.11~0.25s。对流段设有物料和稀释蒸汽预热炉、锅炉给水预热炉和高压蒸汽过热炉,不必再单独设置蒸汽过热炉。此外,该裂解炉的冷却和供热方式分别采用一级急冷和侧壁+底部烧嘴联合供热,增强了冷却和裂解效果。
5、CBL-I蒸汽裂解制乙烯工艺
CBL蒸汽裂解制乙烯工艺是中国石化工程建设公司(SEI)开发的国产化裂解技术,从20世纪80年代开发至今,已有20多年历史,炉型也由CBL-I型发展到CBL-V型。CBL裂解炉的裂解原料适用范围灵活性大,包括循环乙/丙烷到加氢尾油等类型,随着乙烯装置规模的扩大,该裂解炉相继开发了具有10万t/a、15万t/a及20万t/a裂解能力的大型裂解炉。
CBL-I型裂解炉采用2-1型炉管、二级急冷及稀释蒸汽二次注入的3个“2”的裂解技术,且很好地体现了高温、短停留时间、高选择性及低烃分压的特点。该型裂解炉采用单辐射段、单对流段结构,并在辐射段炉管内加装了扭曲片,有效延长了运行周期,提高了裂解炉的在线生产率。对流段的稀释蒸汽注入方式根据原料性质而灵活采用一次或二次注入形式,热量利用率较为高效。此外,2-1型炉管具有较大的比表面积,加快了物料在入口段的升温速度,提高了炉管前端的管壁温度,缩小了炉管的管壁温差,有效利用了整体炉管。采用多级急冷提高了能量利用率,而采用底部+侧壁联合的供热方式,则提高了热效率(93%~95%)。
上述SRT-VI、USC-U、Pyrocrack 1-1、GK-V及CBL-1等5种主要的蒸汽裂解制乙烯工艺中裂解炉性能及详细工艺参数的对比情况见表2。
表2 不同蒸汽裂解制乙烯工艺中裂解炉性能及详细工艺参数对比
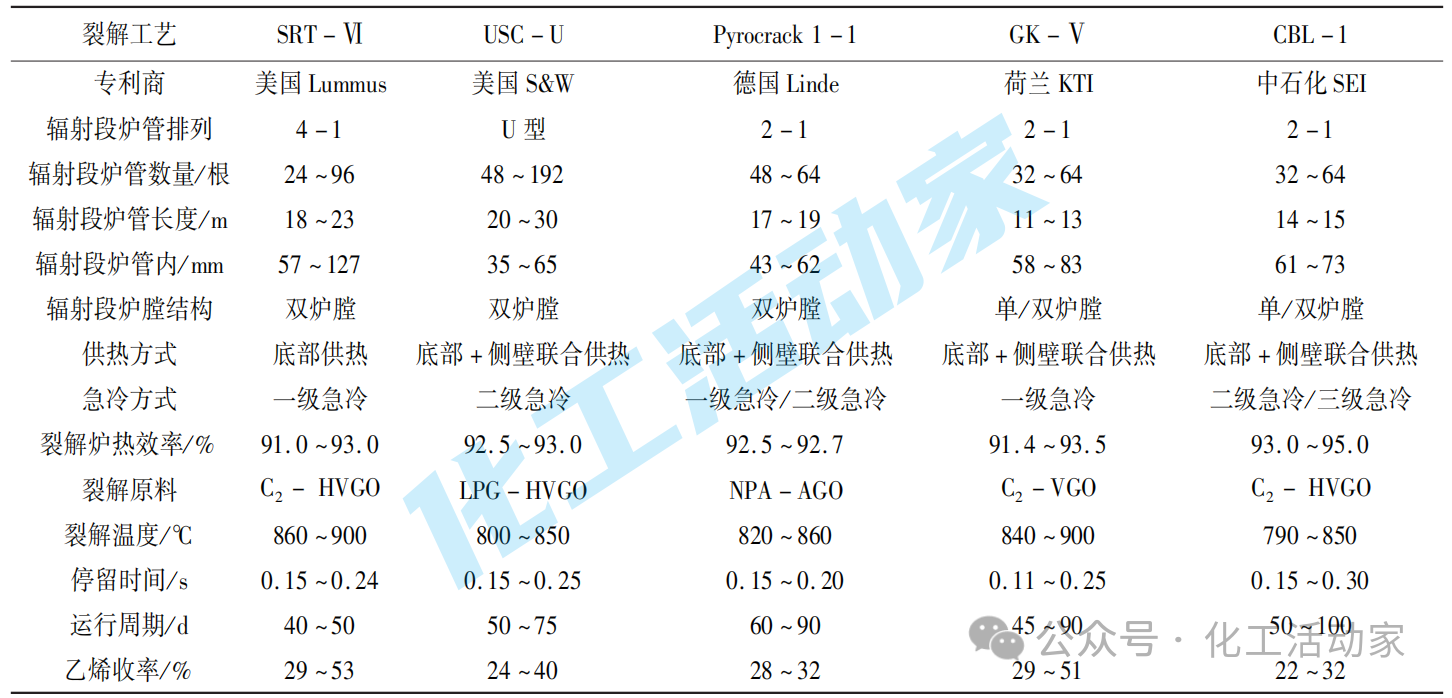
由表2并结合不同工艺各自特点进行综合分析可知:
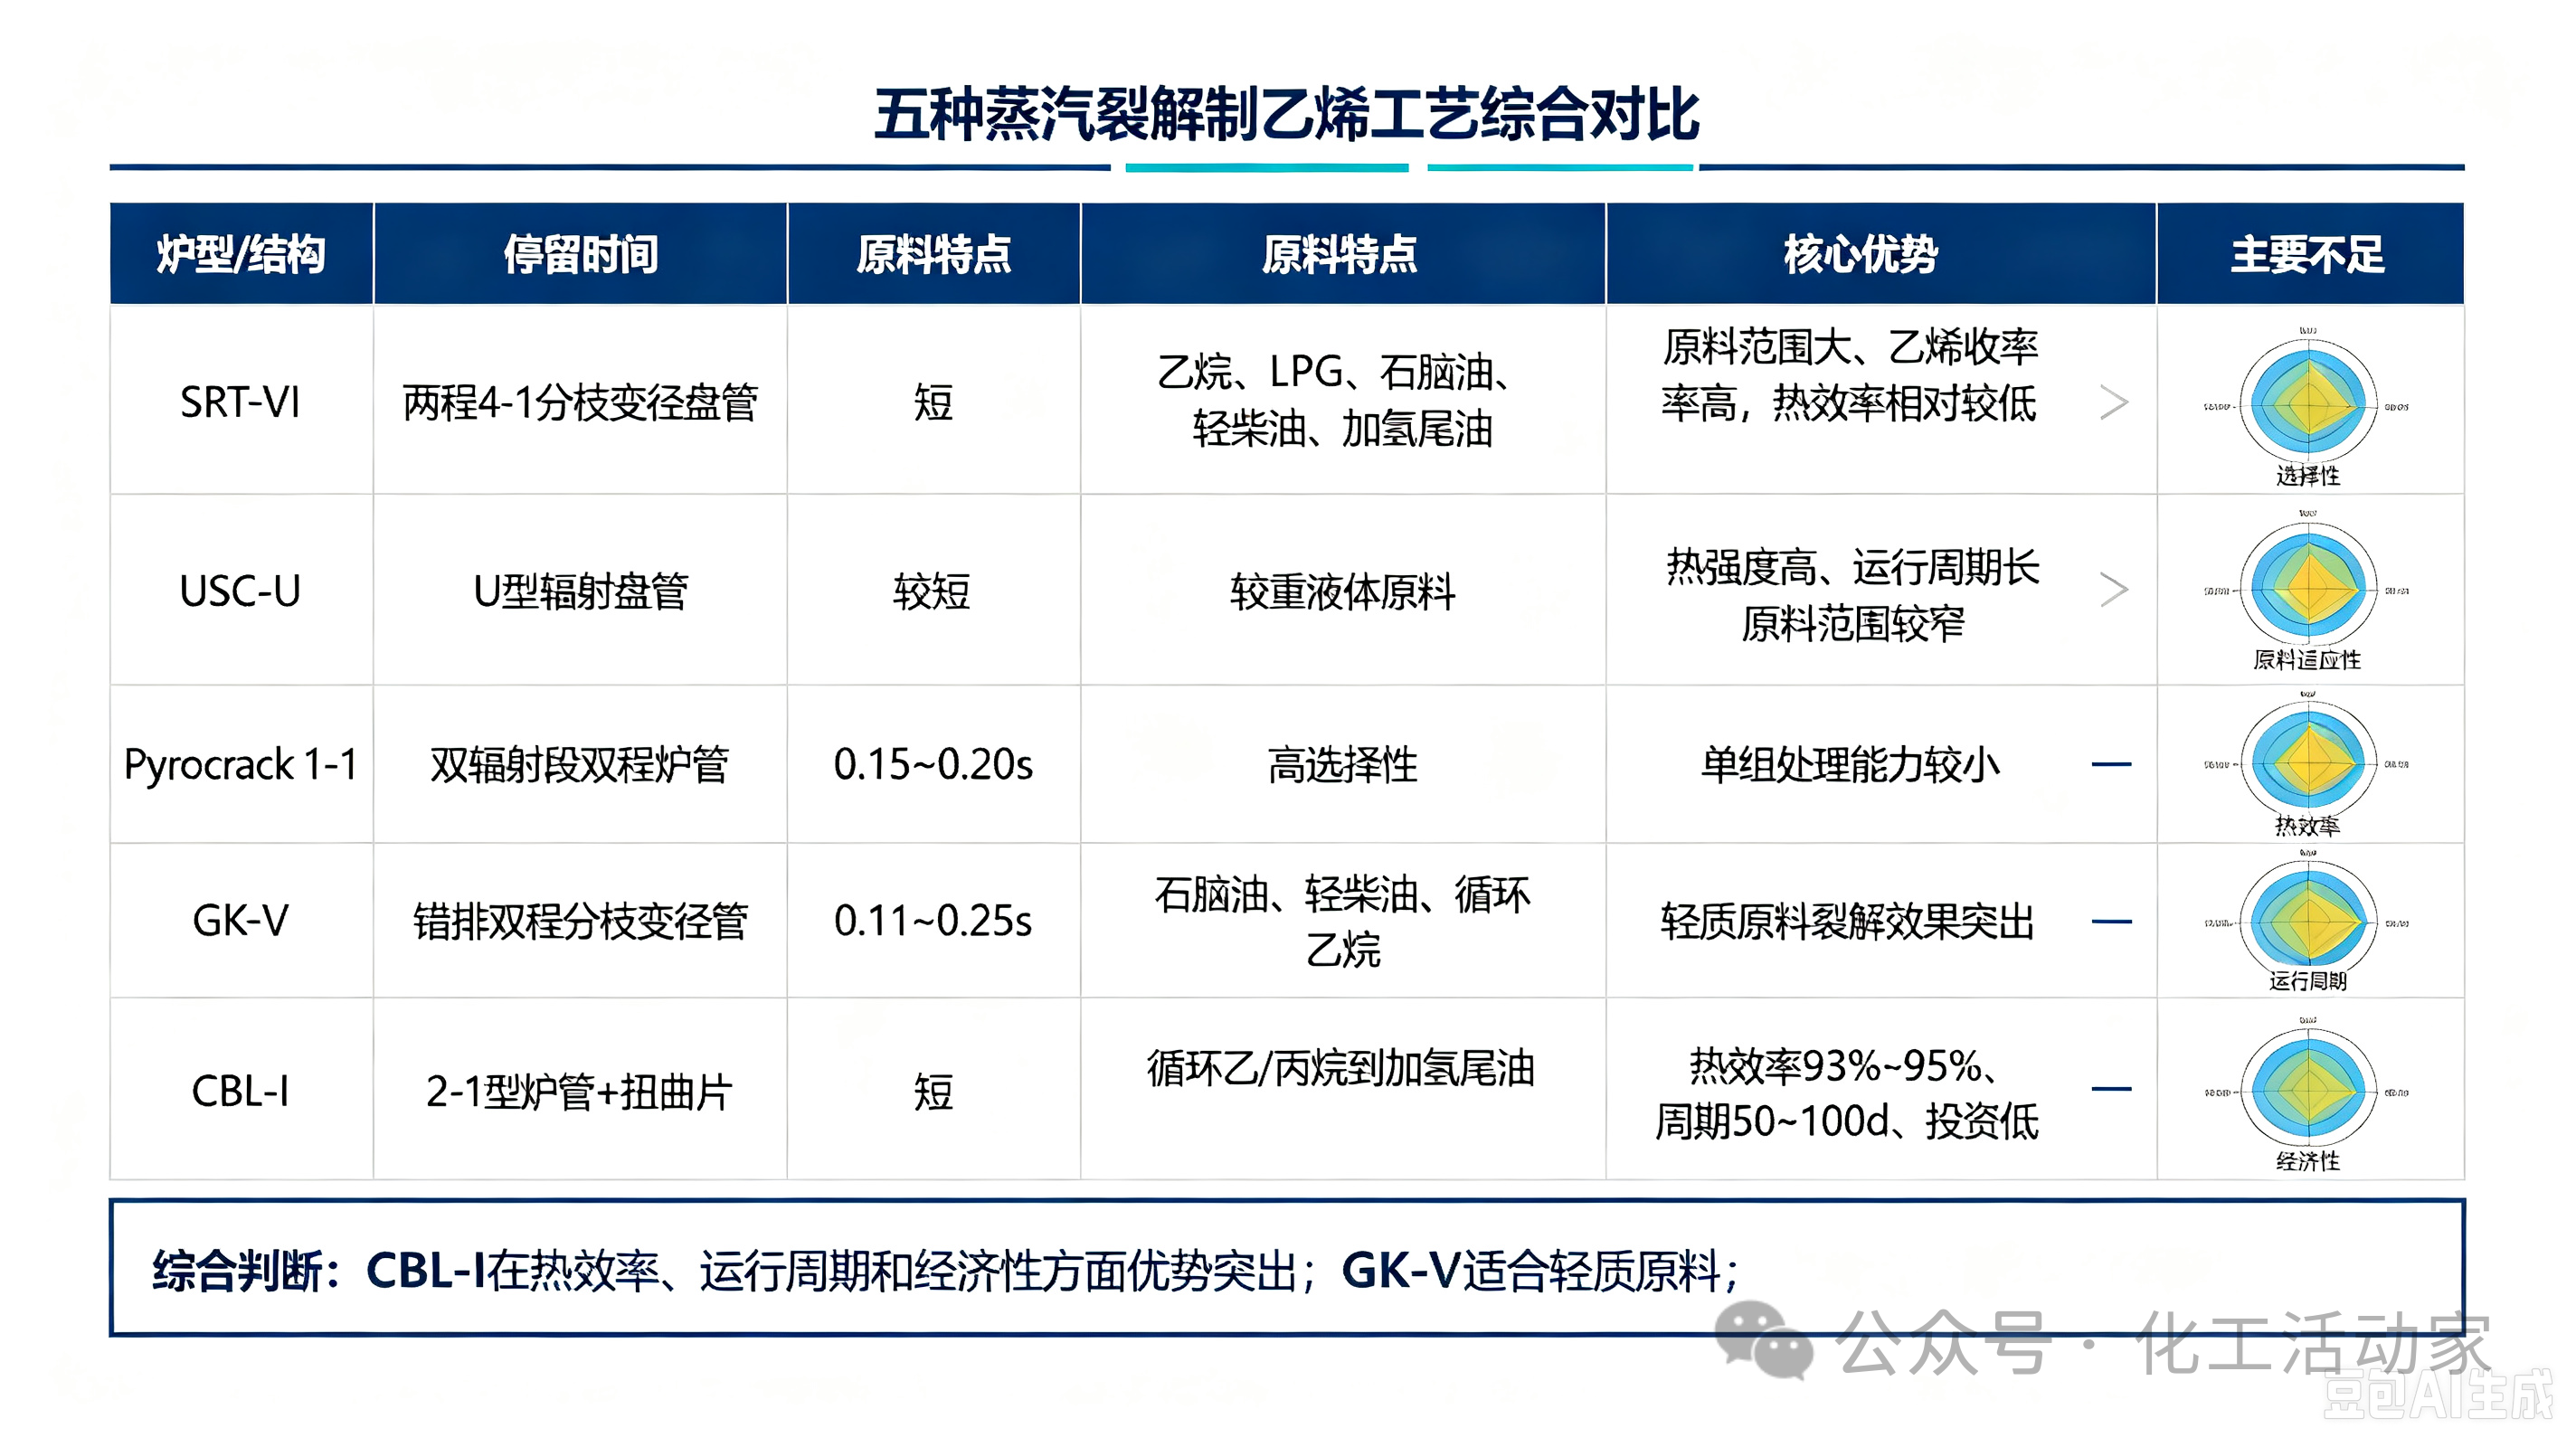
①SRT-VI裂解工艺的主要优点是裂解原料范围大,物料在管内停留时间短,反应选择性和乙烯收率都较高,缺点是炉子的热效率相对较低。
②USC-U裂解工艺的裂解炉在热强度、运行周期、反应停留时间、急冷与能量回收系统方面占优势,不足之处在于该裂解工艺的裂解原料范围较窄,不宜裂解气体原料,偏向于裂解较重的液体原料。
③Pyrocrack 1-1具有的两程高选择性的2-1型炉管,单排排列,较好地实现了“高温、短停留时间(0.15~0.20s)、低烃分压”的目标,提高了裂解炉的选择性,但单组炉管处理能力较小。
④GK-V裂解炉的综合情况较优,辐射段采用错排双程分枝变径管,缩短管长,使得物料在管内停留时间缩短为0.11~0.25s,且在原料轻质化方面的技术效果突出。
⑤CBL-I裂解工艺在各方面的工艺性能均达到了国际先进水平,辐射段炉膛结构采用单/双炉膛结合形式,供热方式和急冷方式则分别采用底部+侧壁联合供热以及二级/三级急冷形式,大大提高了裂解炉热效率(高达93.0%~95.0%),且其运行周期长(50~100d)的优势在以上几种工艺中也较为突出;此外,具有操作简单、运行稳定、运维费用低及投资少等优势。
来源:化工活动家